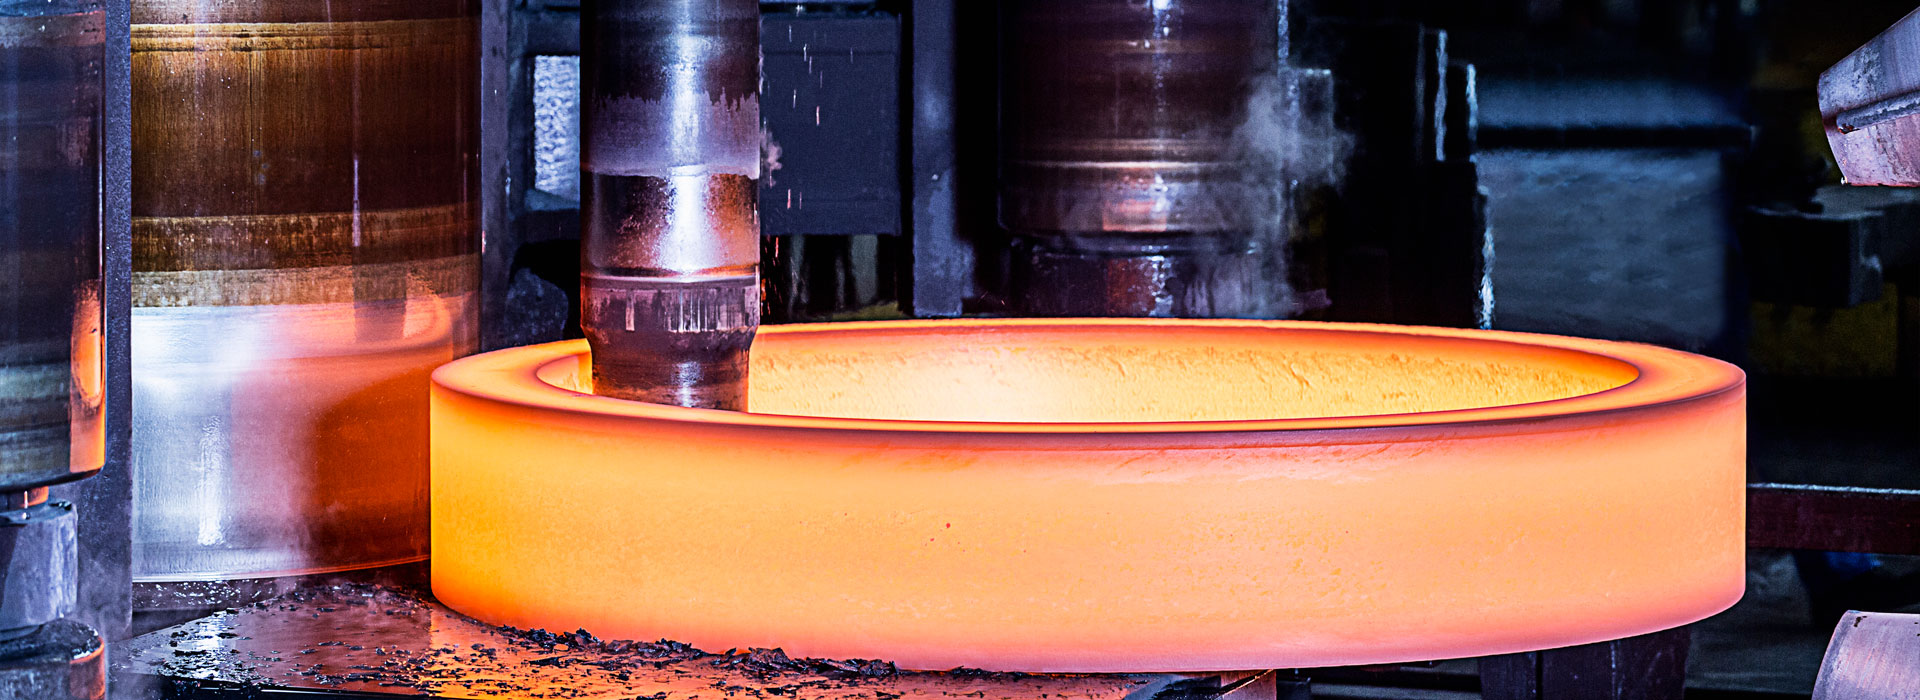
Utvalg av høykvalitets råvarer for marin smiing
Utvalg av høykvalitets råvarer for marineSmiing
Når du velger råvarer av høy kvalitet for marin smiing, må faktorer som materialegenskaper, miljøtilpasning, produksjonsprosesser og industristandarder tas i betraktning. Følgende er de viktigste trinnene og punktene:
1. Avklar materialtype og bruksscenarier
For marin smiing bør materialvalget være basert på det spesifikke formålet:
Karbonstål (som A-klasse og D-klasse marine stål): Brukes til skipskonstruksjonskomponenter (som ribber, dekksstøtter), det må oppfylle høye krav til styrke og sveisbarhet.
Legert stål (som Cr-Mo-stål, Ni-Cr-stål): Brukes til kritiske komponenter i motorer som veivaksler og gir, det må være motstandsdyktig mot tretthet og slag.
Rustfritt stål (som 316L, dupleksstål): Brukes til sjøvannsventiler, pumpekropper etc. i korrosive miljøer som krever høy korrosjonsbestandighet.
Titanlegering: Brukt i avanserte skip eller spesielle komponenter (som deler til ubåter), den er korrosjonsbestandig, lett, men har høye kostnader.
2. Kontroll av kjemisk sammensetning
Samsvar med standarder: Overhold klassifikasjonsselskapene (som ABS, DNV, LR, CCS) eller internasjonale standarder (ASTM, EN).
Elementer med lite urenheter: Innholdet av svovel (S) og fosfor (P) bør være ≤ 0,025 %, for å unngå varm sprøhet og kald sprøhet.
Optimalisering av legeringselementer: Tilsetning av nikkel (Ni) forbedrer seighet ved lav temperatur, krom (Cr) forbedrer korrosjonsmotstanden, og molybden (Mo) forbedrer kornstrukturen.
3. Krav til mekanisk ytelse
Styrke og seighet: Flytestyrke (≥ 355 MPa), strekkfasthet (≥ 490 MPa) og slagenergi ved lave temperaturer (-40°C: ≥ 27 J).
Korrosjonsbestandighet: Velg stål som er motstandsdyktig mot sjøvannskorrosjon (som stål som inneholder kobber (Cu) eller nikkel (Ni)), eller utfør overflatebehandling (som galvanisering).
Anti-tretthetsytelse: Gjennom smiingsprosessen og varmebehandlingen optimaliseres kornstrukturen og interne defekter reduseres.
4. Krav til produksjonsprosess
Smelteprosess: Bruk elektriske ovner kombinert med raffinering utenfor ovnen (LF/VD) for å redusere innholdet av gasser (H, O, N) og forbedre renheten.
Smiingsprosess: Sørg for et tilstrekkelig smiforhold (≥ 3:1), avgrens kornstrukturen; Kontroller den endelige smitemperaturen for å unngå overoppheting eller underoppheting.
Varmebehandlingsprosess: Normalisering, quenching og temperering (quenching + tempering) for å sikre jevn struktur og eliminere restspenning.
5. Leverandørkvalifikasjoner og kvalitetssikring
Sertifiseringskvalifikasjoner: Leverandøren må oppnå sertifisering fra et klassifiseringsselskap (som ABS fabrikkanerkjennelse) og ha et ISO 9001 kvalitetsstyringssystem.
Kvalitetsregistreringer: Gi dokumenter for materialsporbarhet (som smelteovnsnummer, varmebehandlingsbatch) og tredjeparts testrapporter (som SGS).
Teknisk støtte: Leverandøren er pålagt å bistå med å løse prosessproblemer (som optimering av sveiseparametere).
6. Inspeksjon og verifikasjon
Innkommende inspeksjon:
Kjemisk sammensetningsanalyse (detektert med spektrometer).
Tester av mekaniske egenskaper (strekk, slag, hardhet).
Ikke-destruktiv testing (ultralydtesting UT, magnetisk partikkeltesting MT).
Tredjepartsverifisering: Nøkkelmaterialer må gjennomgå inspeksjon på stedet av et klassifiseringsselskap (som CCS), eller testes på nytt ved et autoritativt laboratorium.
Send forespørsel
X
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler.
Personvernerklæring